En matvarefabrikk som nettopp har godkjent en ny SKU har vanligvis tre tall klare: målposer per minutt, posedimensjoner og en installasjonsdato. Tallet som stille bestemmer resten av prosjektet er et fjerde, og det blir sjelden skrevet ned – hvordan produktet oppfører seg i det øyeblikket det forlater vekten og faller ned i sekken.
Gjør det feil, og en linje vurdert til 80 poser per minutt vil sette seg på 50 til 55, med giveaway som stille spiser noen få gram av hver pakke. Sekvensen som forhindrer dette er uglamorøs, men pålitelig: karakteriser produktet, velg doseringsmetode, velg poseformat, deretter størrelsestransport, inspeksjon og koffertpakking rundt den tregeste stasjonen i kjeden. Å kjøpe posemaskinen først og montere alt annet rundt den er den vanligste årsaken til at en ny linje går glipp av tilbakebetalingsmålet i år ett.
Et doseringssystem er bare så godt som produktdataene bak. Før du sammenligner modeller, sett sammen et produktark på én side som svarer på seks spørsmål:
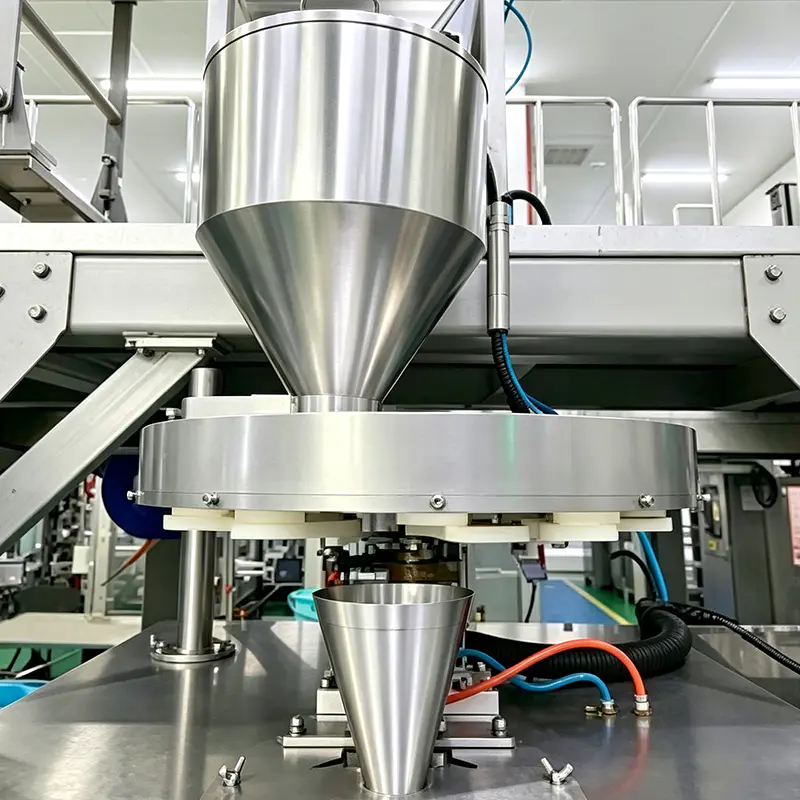
To produkter som ser like ut på en strektegning kan kreve helt forskjellige matere. Frosne blandede grønnsaker flyter godt og passer til kombinasjonsveiing. Tørkede aprikoser fester seg, smører sel og trenger en annen tilnærming. Melkepulver oppfører seg som en væske i en trakt og som støv i luften, så det trenger en borefyller pluss støvavsug, ikke en veier.
De fleste matvarelinjer, enten de pakker 30 poser i minuttet eller 300, kan kartlegges i fem soner. Gå gjennom produktet på papir før du ser på tilbudene.
Legg til akkumulering mellom sonene. En to meter buffersløyfe med transportbånd absorberer de tretti sekundene en filmskjøt eller et syltetøy koster, og det er langt billigere enn å stoppe vekten hver gang koffertpakkeren nøler.
Dosering er der pengene tjenes eller tapes. Hvert gram unødvendig giveaway på en 250 g pakke, multiplisert med 60 poser i minuttet og to skift, blir en artikkel som dverger prisforskjellen mellom to fillertyper.
| Metode | Typiske produkter | Arbeidsnøyaktighet | Praktiske grenser |
|---|---|---|---|
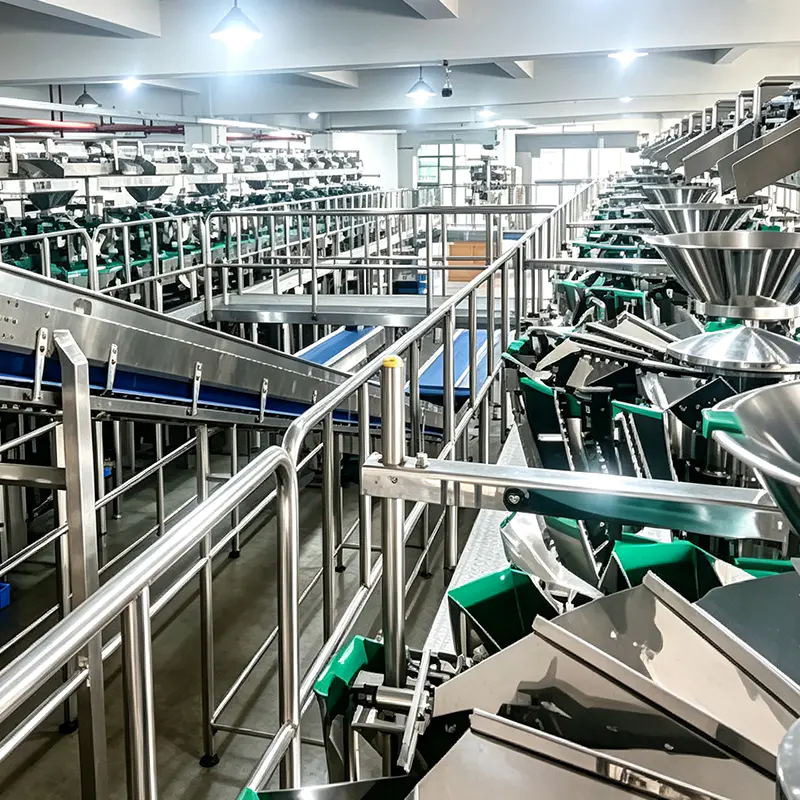
| Kombinasjonsveier (flerhode). | Frosne grønnsaker, nøtter, snacks, godteri, pasta, kjæledyrgodbiter | ±0,5–1,5 g på 100–500 g doser | Trenger frittflytende biter; høye rammer krever takhøyde over baggeren |
| Lineær veier | Ris, sukker, frø, granulat, små doser forhandlerpakker | ±1–2 g, langsommere syklus enn multihead | Lavere ytelse per kjørefelt; nøyaktigheten avviker hvis fôret er ujevnt |
| Bore (skrue) fyllmasse | Mel, melkepulver, krydder, kakao, kaffe | ±1–2 % av dosen | Støvkontroll, produktoppbygging i røret, avgassing etter fylling |
| Volumetrisk kopp | Salt, sukker, ris, bønner, frittflytende granulat | ±2–3 % av dosen | Enhver endring i bulkdensitet forskyver pakkevekten direkte |
Der en pakke blander to komponenter – for eksempel nøtter og tørket frukt, eller en krydderpose med en nudelblokk – holder en blandevekt med separate fôrkanaler forholdet stabilt uten en ekstra fyllestasjon.
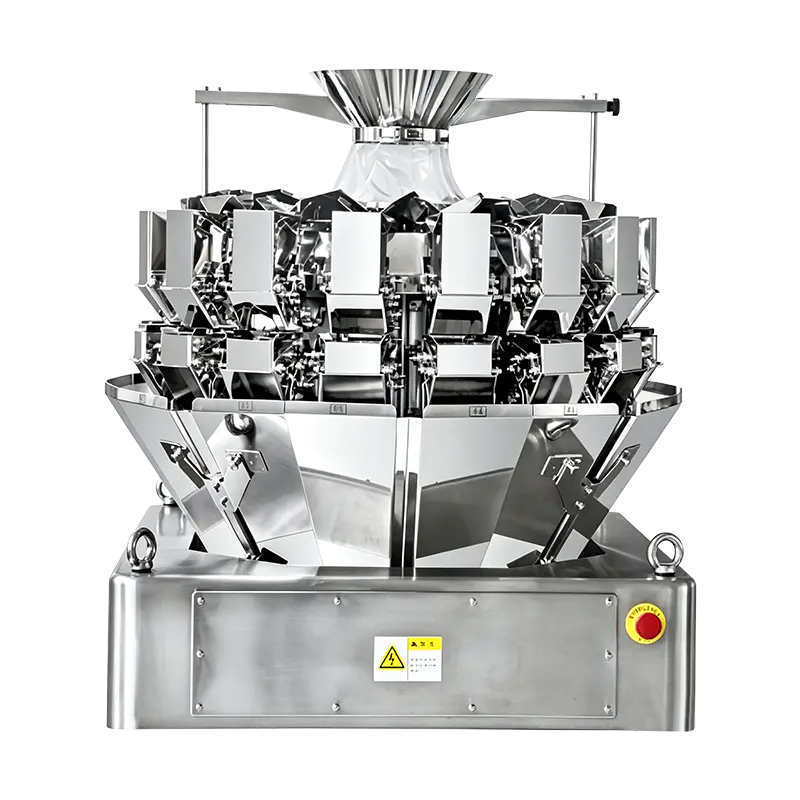 JW-A16 16-hodes mini flerhodevekt For små doser, frittflytende produkter gir denne 16-hodes vekten 2–200 g dosering, opptil 180 pakker/min og doble oppsamlingsbeholdere for høyhastighetsveiing. Se produkt →
Valget mellom kombinasjon og lineær veiing avgjøres av dosetoleranse, brikkeintegritet og syklustid i stedet for av pris alene; den multihead versus lineær veie sammenligning går gjennom avveiningene med opparbeidede tall.
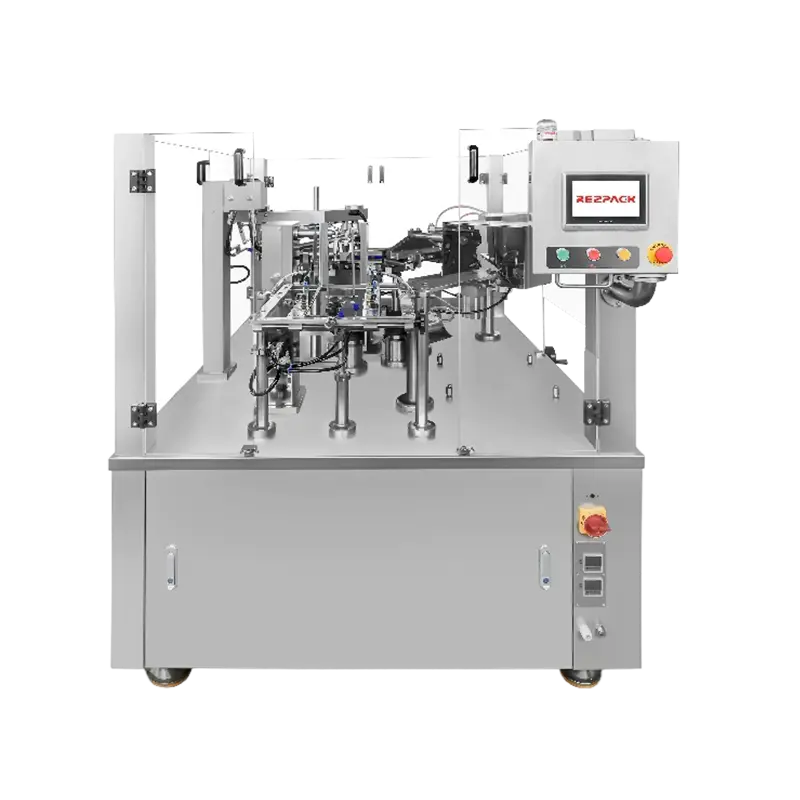
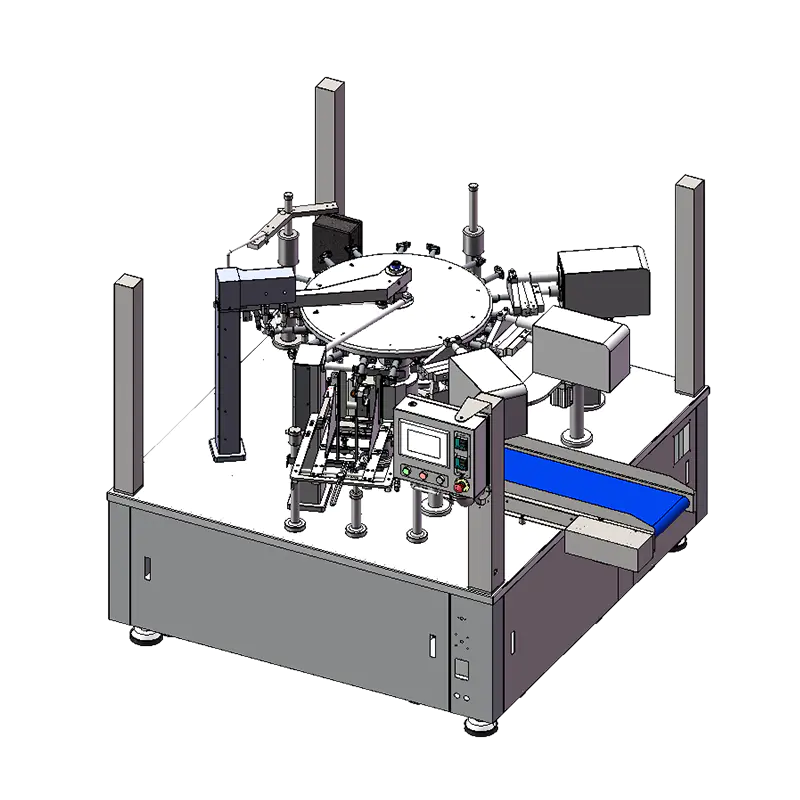
Dette er beslutningen som former fabrikkens filmlager, pakkens hylletilstedeværelse og vedlikeholdsrutinen. Vertikal form-fyll-forsegling går fra en flat rull, så filmkostnaden per pakke er lavere og hastigheten er høyere, men den ferdige posen er en pute eller kile med beskjeden utskriftsregistrering og ingen gjenforseglingsfunksjon. Ferdiglagde posemaskiner plukker en ferdig pose fra et magasin, åpner den, fyller og forsegler den, noe som tillater stående baser, glidelåser, tuter og tyngre fyll, med lavere hastighet og høyere filmkostnader.
Innenfor begge familier sporer modellnavn vanligvis sekkens bredde og struktur: kompakte klasser rundt 150 mm for små detaljpakker, 180 til 230 mm for mellomlange og mellomlange poser, og 270 mm oppover for arbeid med stor kapasitet eller tungt arbeid. Velg posebreddeområde, filmstruktur og dose, og sjekk deretter hastighetsmarginen.
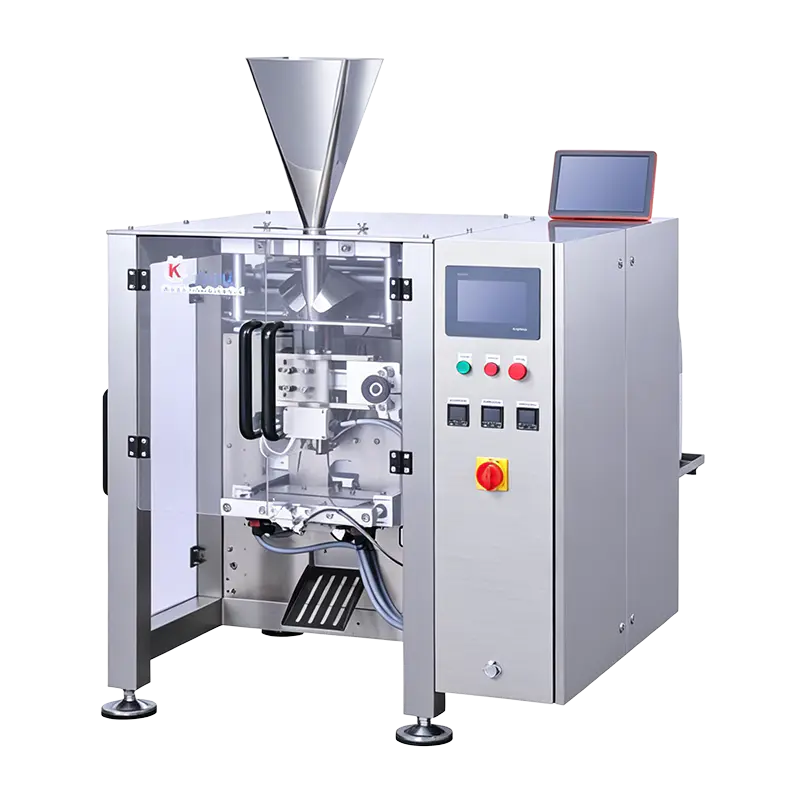 KL180H høyhastighets vertikal pakkemaskin Ved å dele 50–150 mm posebredder med KL180S, øker den hastigheten til 150 poser/min via en oppgradert bevegelseskontroller for raskere linjehastigheter. Se produkt →
En detalj verdt å bekrefte tidlig: dekker maskinens posebredde faktisk både lanserings-SKUen din og den større størrelsen som er planlagt for neste år? En 20 mm mangel på tidligere kapasitet gjør en to år gammel maskin til en reservedelsgiver.
Inspeksjonsutstyr er ofte den siste gjenstanden som er sitert og den første gjenstanden får skylden. To regler holder det ærlig. For det første bestemmer blenderåpningen til en metalldetektor eller røntgentunnel følsomheten: en større åpning slipper større produkter gjennom, men reduserer størrelsen på detekterbare fragmenter, så spesifiser åpningen mot den høyeste pakken på linjen, ikke mot den gjennomsnittlige. For det andre er en kontrollvekt bare nyttig hvis dens avvisningsenhet er verifisert - hvert avvisningssignal må produsere en fysisk fjerning, bekreftet ved oppstart og igjen ved slutten av skiftet.
Typiske prøvestykkestørrelser ligger i området 1,5 til 3,0 mm for jernholdige, ikke-jernholdige og rustfrie prøver, avhengig av blenderåpning og produkteffekt. Produkter med høyt salt- eller fuktighetsinnhold skaper et signal som må kompenseres, og det er grunnen til at fabrikkforsøk med ekte produkt betyr mer enn katalogspesifikasjoner.
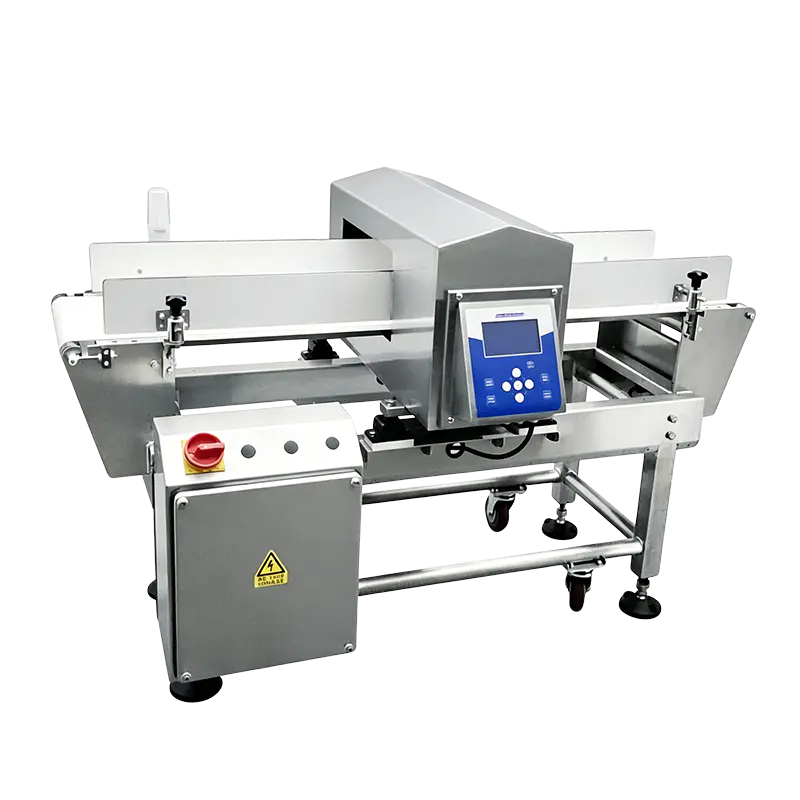 ER3515 Standard inline metalldeteksjonsmaskin For snacks i poser, medisiner i eske og flaskekrydder tilbyr denne innebygde detektoren en 350×150 mm blenderåpning, 50 produktparameterminner og flere valgfrie avvisningsenheter. Se produkt →
For planter som pakker flere kategorier, matemballasjeløsninger oversikt grupperer maskiner etter stasjon slik at en linje kan settes sammen i en enkelt konfigurasjon i stedet for å lappe sammen fra separate kataloger.
To linjer med identiske hastighetsklassifiseringer kan variere med timers rengjøringstid per uke. Se etter detaljene under fabrikkbesøket i stedet for etter installasjonen:
Filmer betyr også noe. En 300 mm rulldiameter betyr færre skjøter per skift enn en 200 mm rull; på en 70-pose-per-minutt-linje, viser den forskjellen seg som en målbar økning i daglig produksjon.
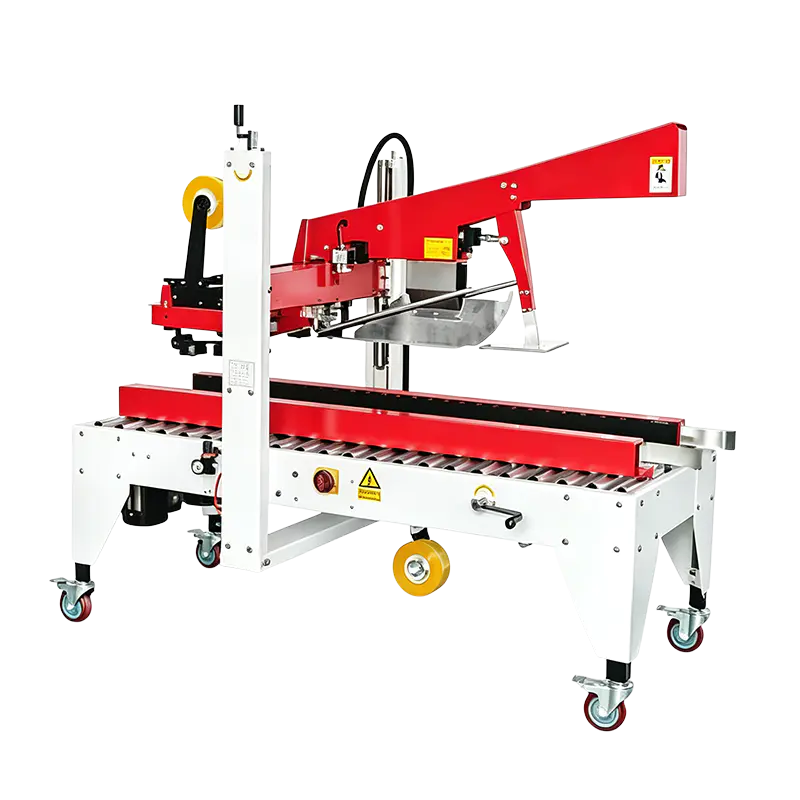
Ta en frossen grønnsakspakker med 60 salgsposer per minutt på 250 g, seks poser per kartong. Bruk realistiske tap på 10 til 15 prosent for forseglingsfeil, filmskjøter, vektavvisninger og korte stopp, og den installerte vurderingen må være rundt 70 poser per minutt.
| Stasjon | Nødvendig utgang | Godtgjørelse brukt | Valgt vurdering |
|---|---|---|---|
| Kombinasjonsvekt | 60 dumper/min | 15 % for avslag | 70 dumper/min |
| Bagasjemaskin | 60 poser/min | 15 % for skjøter og stopp | 70 poser/min |
| Kontrollvekt | 60 pakker/min | Beltehastighet ved 200 mm stigning | 70 pakker/min gjennomstrømning |
| Koffertpakker | 10 kartonger/min | 20 % for kartongstopp | 12 kartonger/min |
Legg merke til retningen til kvotene: de skyver hver stasjon over salgsmålet, ikke på den. En linje spesifisert nøyaktig med 60 poser per minutt vil levere omtrent 50 i produksjon, og ingen mengde operatørinnsats gjenvinner differansen.
Aksepttesting er der spesifikasjoner blir kontraktuelle. En kort, kontrollerbar sjekkliste beskytter begge sider:
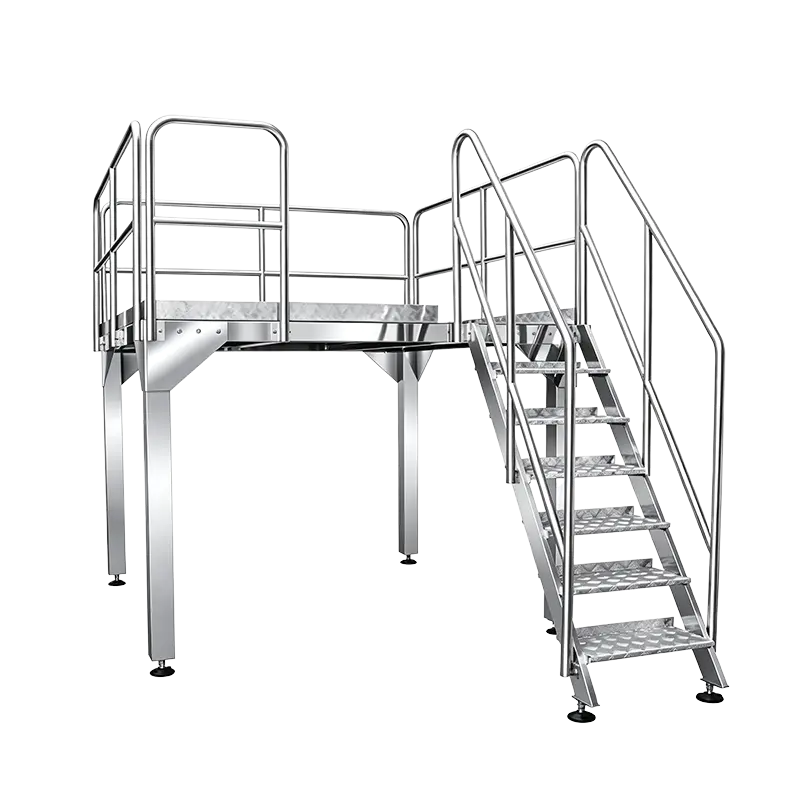
En enkeltfeltslinje fra innmatingsheis til palleteringsmaskin har vanligvis en lengde på 15 til 30 meter, pluss adkomstganger på minst én meter per side for rengjøring og vedlikehold. Plassen over baggeren betyr like mye som gulvarealet: En flerhodevekt pluss fôringssystemet kan legge til tre meters høyde.
Ja, og mange matfabrikker gjør akkurat det: manuell fôring med sekkemaskin først, veier i år to, inspeksjon i år tre, koffertpakking sist. Det som betyr noe er at de fremtidige stasjonene er tatt hensyn til i ramme, el-plan og transportørhøyder fra dag én, ellers koster ettermonteringene mer enn det originale utstyret.
Bare når standardsortimentet ikke kan nå posebredden, fyllvolum eller produktform. Både leveringstid og kostnader øker med tilpassede deler, så sjekk først om en tilstøtende modell i samme serie dekker spesifikasjonen med en beskjeden hastighetsmargin.
Send ekte prøver, bulkdensitetsområdet, måldose og toleranse, målposer per minutt, posetegning med filmstruktur og rengjøringsregime. Denne pakken lar en ingeniør foreslå en konfigurasjon i stedet for et katalognummer, og den forkorter vanligvis tilbudssyklusen i stedet for å utvide den.
En automatisk pakkelinje er en kjede av toleranser: produktflyt ved innmatingen, dosenøyaktighet ved veieren, forseglingsintegritet ved kjevene, deteksjonsevne ved åpningen og kasseintegritet på slutten. Kjeden holder bare hvis hver lenke er spesifisert mot samme målproduksjon og samme produktdata - og derfor er spesifikasjonsarbeidet i starten, langtekkelig som det føles, det billigste ingeniørarbeidet i hele prosjektet.
K-Lines ingeniørteam har brukt nesten to tiår på automatisk pakking, og hvert system er designet og bygget under oppsyn av senior teknisk personell før det når kundens etasje. Hvis du planlegger en matvarelinje, er det mest nyttige første trinnet en produktprøve og tre tall: dose, toleranse og poser per minutt.
Kontakt oss
+86-573-82788180
+86-15325730953
Trenger e-post
info@mainfill.com
jiayingzhuge18@qq.com
Om
Jiaxing K-Line Machinery Co., Ltd. er en produsent og tjenesteleverandør av automatiske pakkemaskiner som betjener det innenlandske avanserte og utenlandske markedet.
Linker
Produkter
Få et gratis tilbud