To fabrikker kan installere den samme vertikale baggeren, den samme flerhodevekten og den samme kontrollvekten og likevel avslutte året med linjer som oppfører seg veldig forskjellig. Utstyrslisten er sjelden det som skiller dem; oppsettet er. Avstanden mellom stasjonene, hvor avviste poser faller ned, hvor mye plass en tekniker har til å svinge opp en vaktdør, og hvor filmruller oppbevares, avgjør alt hvor mange gode poser som forlater linjen per skift.
Det korte svaret: Bygg det automatiske pakkelinjeoppsettet rundt tempoinnstillingsmaskinen og et realistisk mål for god ytelse først, og utvide den deretter for servicetilgang, bytte og avvisningshåndtering. Layouter trukket bakover fra hvilken som helst gulvplass som tilfeldigvis er ledig, har en tendens til å overlate de dyre problemene – sult på baggeren, blokkerte transportører, omstillinger som trenger to personer – til produksjonsteamet etter installasjonen.
Hver linje har en stasjon som setter rytmen. På en granulatlinje er det vanligvis den vertikale form-fyll-forseglingsmaskinen. På en pulverlinje kan det være skruefylleren eller skruevekten. På en multi-SKU-linje er det ofte posemaskinen med lengst omstilling. Finn den først, og betrakt deretter annenhver stasjon som støtte.
To tall driver arrangementet: hastigheten på den stasjonen, og antall timer per skift den faktisk produserer gode pakker. En bagger vurdert til 80 poser per minutt vil ikke levere 80 alle skift – filmskjøter, veiesyklustid, forseglingskjøling, fjerning av avslag og korte stopp tar alt en bit. Lag som dimensjonerer nedstrøms transportører og kassepakkere til navneskiltet, ender vanligvis opp med en kassepakker som er sultet mesteparten av skiftet. Lag som har målt god ytelse gir rom for å forbedre seg uten å kjøpe to ganger.
I praksis, linjeutgang er nær den laveste stasjonshastigheten multiplisert med realistisk oppetid , ikke summen av hvert spesifikasjonsark i tilbudet. Fiks det tallet før noen trekker en transportbåndslinje, fordi den avgjør om du trenger en bagger eller to, og om slutten av linjen skal være manuell eller automatisk.
Uansett produkt faller en automatisk linje inn i fem funksjonsblokker, og hver enkelt stiller forskjellige spørsmål om planløsningen. Å holde veiing og poseforming fysisk tett forkorter produktfallet, noe som reduserer støv, søl og vektavdrift. Å holde inspeksjon og avslagshåndtering ved siden av en gang forhindrer at avfallsbeholdere blir begravet bak vakter - en liten avgjørelse som sparer mye gange.
| Sone | Typisk utstyr | Spørsmål om å avgjøre tidlig |
|---|---|---|
| Innmating og fôring | Z-type bøtteheis, vakuumlaster, skråtransportør, skrueheis | Hvor kommer råstoffet, og kan en operatør fylle på uten å tråkke inn i det bevoktede området? |
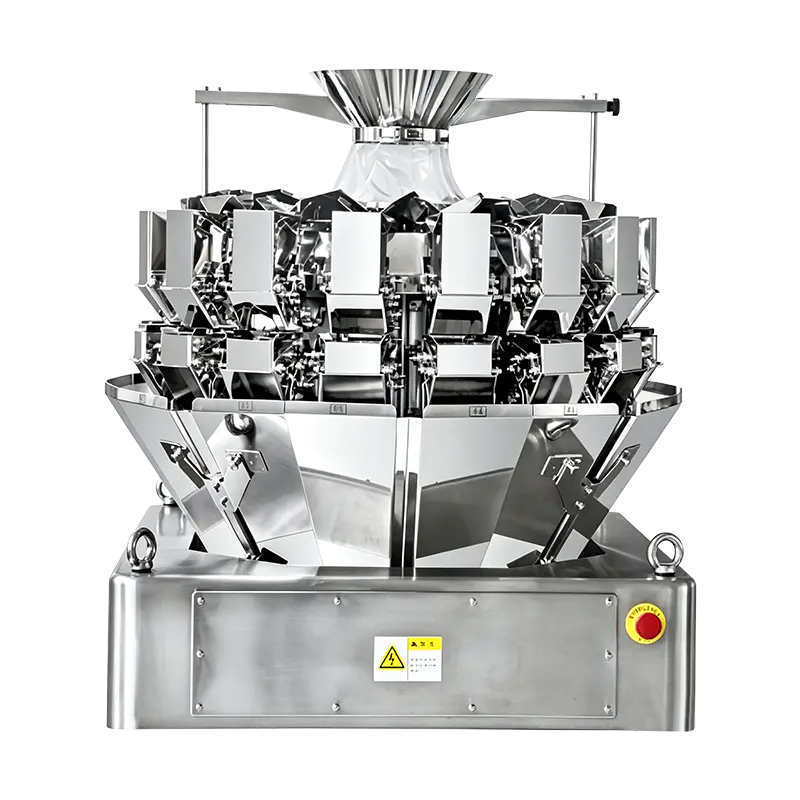
| Veiing og dosering | Flerhodevekt, lineær veier, skrufyller, volumetrisk kopp | Hvilket veieprinsipp passer produktet, og hvor langt er fall til poseformeren? |
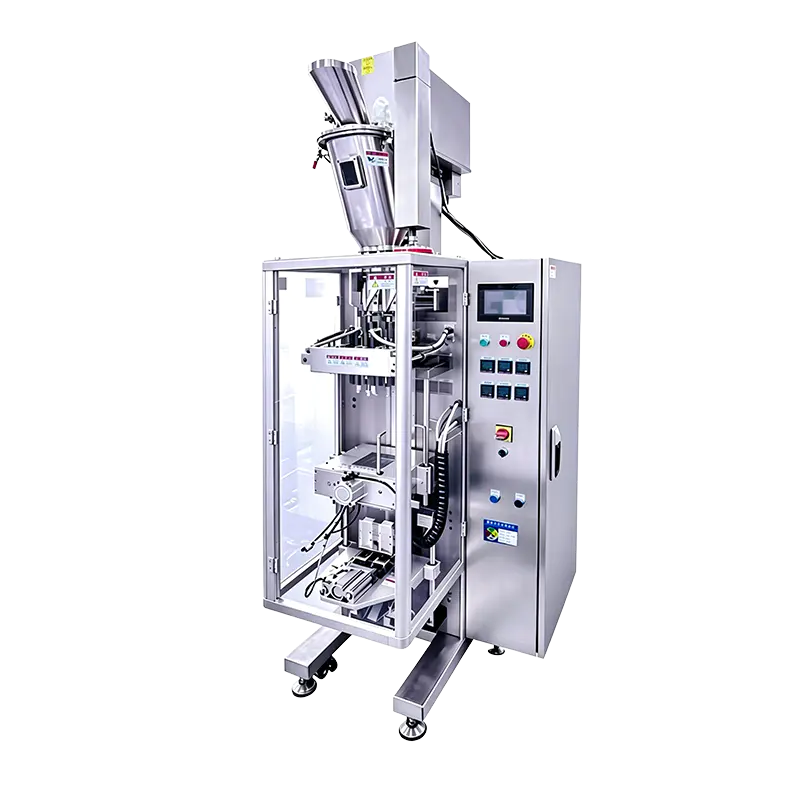
| Pose eller poseforming | Vertikal form-fyll-forseglingsmaskin, automatisk ferdiglaget posemaskin | Hvilke veskestiler kjører nå, og hvilke er sannsynligvis i løpet av de neste tre årene? |
| Inspeksjon og avvisning | Kontrollvekt, metalldetektor, røntgeninspeksjonssystem | Hvor går en avvist pakke, og kan avslaget bekreftes uten å stoppe linjen? |
| Koffertpakking og palletering | Kasseoppretter, kassepakker, sealer, koder, palleteringsrobot | Manuell eller automatisk slutt på linjen, og hvor mye akkumuleringsplass trenger hvert alternativ? |
Tre topologier dekker de fleste fabrikkgulv, og valget endrer fotavtrykket lenge før et enkelt modellnummer er fast. En serielinje kjører én produktstrøm gjennom hver stasjon. En parallell linje dupliserer en del av strømmen slik at den ene halvdelen kan fortsette å løpe mens den andre stopper. En blandet linje deler en felles frontend og deler seg nedstrøms, noe som passer et langsiktig basisprodukt med kortsiktige varianter.
| Topologi | Best passform | Avveining |
|---|---|---|
| Serie | Én produktfamilie, høyt volum, stabil etterspørsel | Høyeste effektivitet per kvadratmeter, men ingen redundans – ett stopp stopper alt |
| Parallell | Flere SKUer, eller produksjon der oppetid betyr mer enn gulvplass | Dupliserer utstyr og verktøy, omtrent dobler plassen for deler av flyten |
| Blandet | Langsiktig basisprodukt pluss hyppige korte løp | God balanse generelt, men ruting, sammenslåing og kontroller krever mer planleggingsinnsats |
Hvis målet ditt for gode resultater kan nås på en serielinje med rimelige buffere, motstå fristelsen til å bygge to halvlinjer. Dupliserte strømningsbaner betyr duplisert rengjøring, duplisert bytte og dobbelt så mange steder hvor produktet kan sitte og bli foreldet.
Det meste omarbeidet av layout kommer fra gjenstander som ikke var noens jobb før installasjonsuken. Gå gjennom tegningen med disse seks punktene før avmelding:
På våte eller klebrige produkter, legg til dreneringsfall, utvaskingsbeskyttelse for motorer og sensorer, og en plan for hvor skyllevannet forlater rommet. Dette er billige linjer på en tegning og dyre etter at betongen er støpt.
Når sonene og topologien er fikset, smalner utstyrsutvalget raskt. Pakkemaskinen for tempoinnstilling bestemmer transportørhøyde og bufferstørrelse; veiehodet bestemmer syklustiden og derfor lengden på dråpen; inspeksjonsstasjonen bestemmer hvor avslagsrenne og bekreftelsesbøtte skal stå.
For produksjon av middels pose granulat og snacks er ofte en høyhastighets vertikal maskin ankeret: KL230H kjører et medium poseformat i den høyere enden av hastighetsområdet, så nedstrøms transportører og koffertpakkeren må dimensjoneres fra den i stedet for fra en tregere maskin som vil bli erstattet senere.
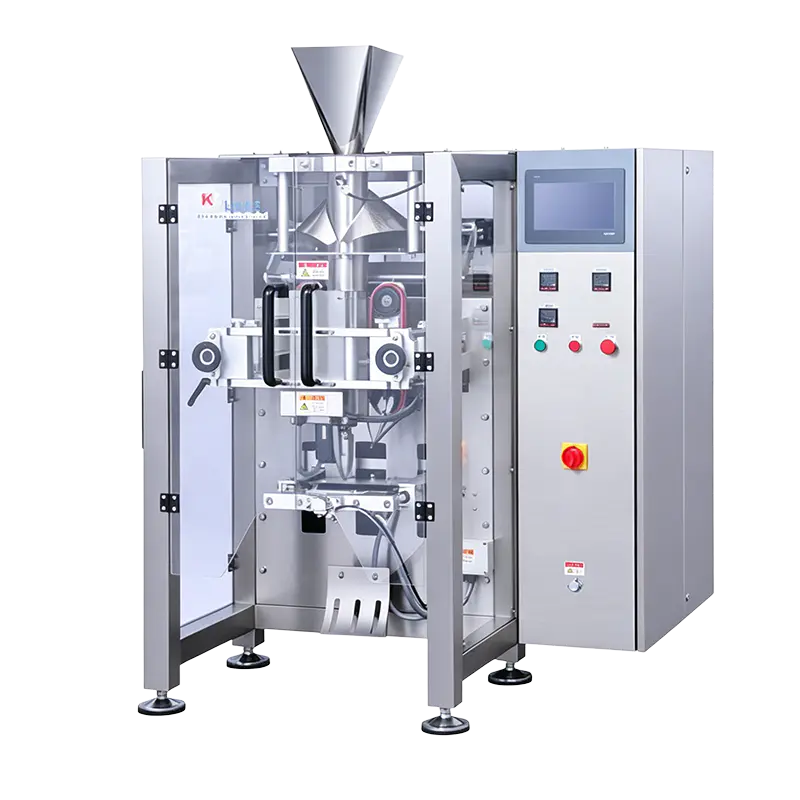 KL230H High-Speed Medium Bag Vertikal Pakkemaskin KL230H høyhastighets vertikal pakker for middels poser, 15–150 poser/min, passer til produsenter av mutter, frossen mat og landbruk som trenger høyere gjennomstrømning av middels poser. Se produkt →
Der pakningsvektvinduet er smalt – små poser, presis dosering, lav utdelingstoleranse – er en lineær vekter med høy presisjon vanligvis en bedre layoutpartner enn et stort antall hodehoder, fordi dens kortere syklus holder fallbanen kompakt og støvfangsten enkel.
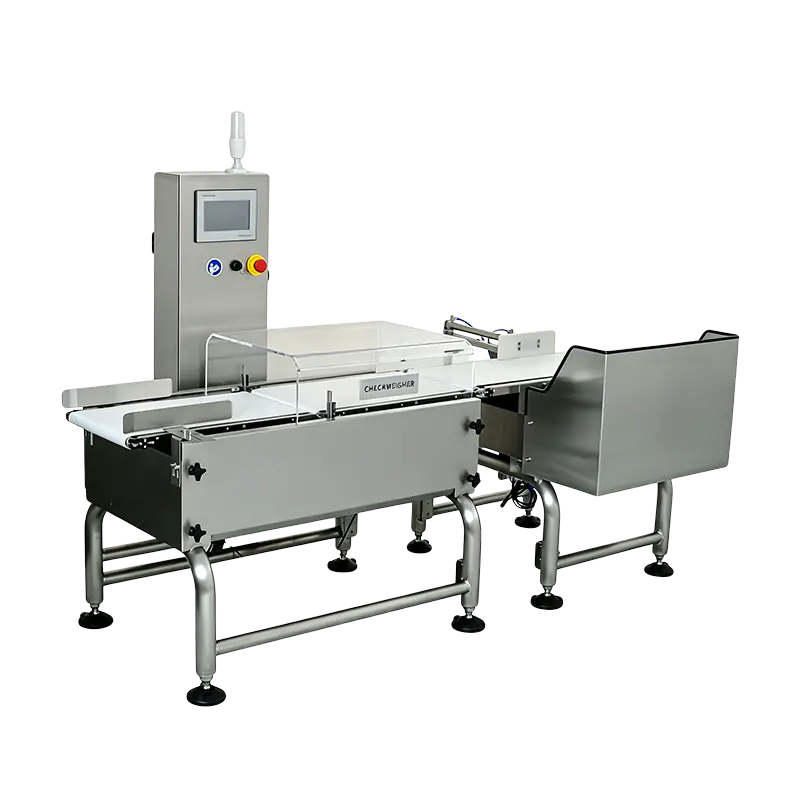 EW-300-1000 Høypresisjon lineær veiekontrollvekt For smale pakkevektvinduer og presis dosering tilbyr denne lineære kontrollvekeren ±0,3 g nøyaktighet og opptil 80 stykker/min på et 300 mm belte. Se produkt →
Inspeksjonsblokken fortjener tidlig plassering, ikke et resthjørne. En standard metalldetektor plassert etter forsegling og før koffertpakking trenger nok åpen transportørlengde for et rent avslag og en bekreftelsesbeholder en operatør kan nå uten å lene seg over en beskyttelse. Hvis du fortsatt sammenligner hodetellinger og veieprinsipper, kan du lese denne veiledningen velge mellom multihead og lineær veiing forklarer hvor hver enkelt passer.
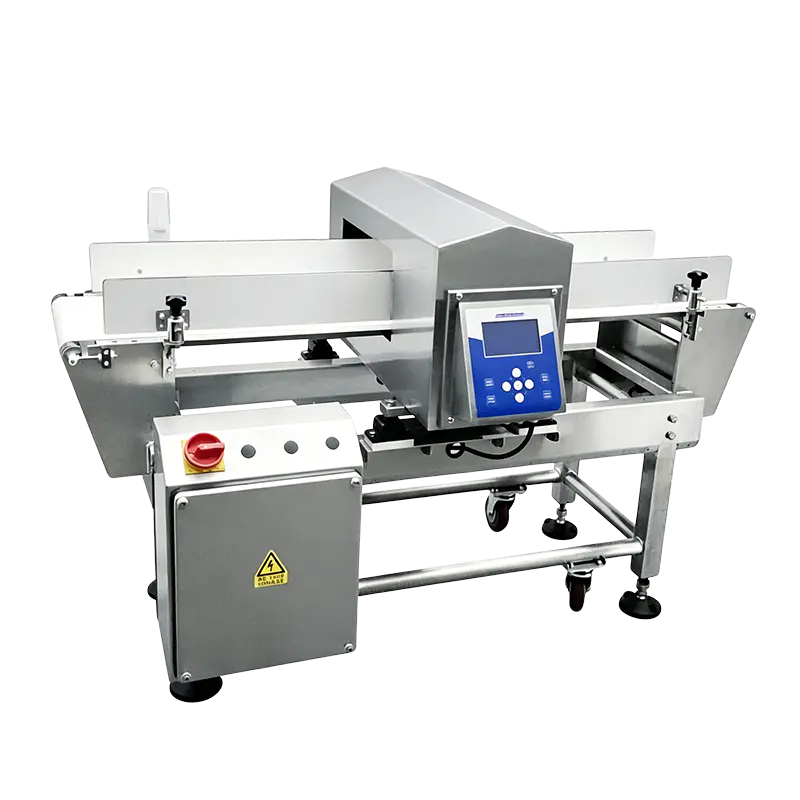 ER3515 Standard metalldeteksjonsmaskin Standard metalldetektor for snacks i poser, medisiner i boks og krydder på flaske; 350×150 mm blenderåpning, Fe≥0,8 mm deteksjonsevne. Se produkt →
Layouttegninger ser rolige ut fordi ingenting på dem endres. Ekte linjer gjør det. Hvis tre SKU-er deler en bagger, bør oppsettet plassere formatdeler, film- og trykksylindre innenfor arms rekkevidde for maskinen, og holde verktøyvognen unna gangveien. En overgang som tar 25 minutter i stedet for 45 er ofte en beslutning om lagringssted, ikke en teknisk.
Buffere er den andre rolige faktoren. Et kort akkumuleringsbord mellom baggeren og koffertpakkeren absorberer mikrostopp og forhindrer at linjen stopper hver gang en koffertoppfører nøler. For mye buffer skjuler imidlertid en treg stasjon og lar produktet sitte lenge nok til å ha betydning på klebrige eller temperaturfølsomme varer - så dimensjoner det for noen få minutters produksjon, ikke et skifte.
Avslagshåndtering fortjener samme disiplin. Metalldeteksjon, kontrollveiing og røntgenavvisninger skal lande i en låst eller tydelig merket søppel utenfor det bevoktede området, med en bekreftelsessensor plassert slik at en mislykket avvisning stopper linjen i stedet for å la en mistenkt pakke fortsette. Mat, kjæledyrmat og landbrukslinjer legger vanligvis til støvkontroll, nedvasking og skadedyrsikring til denne blokken; den matemballasjeløsninger oversikt viser hvordan disse konfigurasjonene vanligvis er gruppert.
Det er ingen nyttig generisk figur. Plassen følger gjennomstrømning, posestørrelse og hvor mye buffer du ønsker, pluss serviceklaringene rundt hver maskin. En kompakt enkelt-bagger-linje med manuell endelinje kan passe inn i noen få titalls kvadratmeter, mens samme produkt med automatisk koffertpakking og palletering kan trenge flere ganger det, mest for akkumulering og palleoppstilling.
De fleste layouter setter metalldeteksjon etter forsegling og før eller etter kontrollveiing, avhengig av pakningsstabilitet og avvisningsmekanismen. Den avgjørende faktoren er vanligvis avvisningsbekreftelse: den enheten som avviser først, må ha plass til søppelkassen og sensoren, og den andre enheten skal ikke akseptere en pakke som den første allerede har fordømt.
Reserver gulvplass og brukskapasitet i stedet for å kjøpe den andre maskinen umiddelbart. Ekstra lengde ved inspeksjons- og koffertpakkingssonen, et ekstra trykkluftdråpe og en ekstra kraftmating er billig under konstruksjon og vanskelig etterpå.
Linjehastighet er det den tregeste stasjonen kan gjøre under ideelle forhold. God produksjon er det som forlater linjen som salgbart produkt per skift, etter stopp, avvisninger, omstillinger og rengjøring. Layoutbeslutninger, spesielt bufferstørrelse og tilgangsrom, påvirker det andre tallet langt mer enn det første.
Det mest nyttige du kan ta med til en leverandørsamtale er ikke en ønskeliste over maskiner – det er et målt mål for god ytelse, SKU-listen for de neste tre årene, og en plantegning med søylenett og bruksfall merket. Med disse tre elementene slutter en automatisk pakkelinjeoppsett å være en tegneøvelse og blir en produksjonsbeslutning som fortsatt ser fornuftig ut to år etter idriftsettelse.
Kontakt oss
+86-573-82788180
+86-15325730953
Trenger e-post
info@mainfill.com
jiayingzhuge18@qq.com
Om
Jiaxing K-Line Machinery Co., Ltd. er en produsent og tjenesteleverandør av automatiske pakkemaskiner som betjener det innenlandske avanserte og utenlandske markedet.
Linker
Produkter
Få et gratis tilbud